
Una superficie può sembrare pulita nelle zone accessibili e trattenere residui in un raccordo, vicino a una saldatura o lungo una discontinuità. Per chi progetta e mantiene componenti industriali, la facilità di pulizia dipende da ciò che accade in queste aree, oltre che dall’aspetto generale del manufatto.
L’elettrolucidatura dell’inox può contribuire a migliorare le condizioni della superficie attraverso un’asportazione elettrochimica controllata. Per valutarne l’utilità occorre però collegare la finitura al tipo di residuo, alla geometria e al metodo di lavaggio previsto durante l’esercizio.
Indice dei contenuti
Cosa significa pulibilità di un componente
La pulibilità esprime la possibilità di rimuovere lo sporco o i residui con una procedura definita. Non è una proprietà che si possa dedurre dalla sola brillantezza. Dipende dalle caratteristiche della superficie, ma anche dal prodotto che vi aderisce e dalle condizioni del processo di pulizia.
Un residuo essiccato può comportarsi diversamente da un deposito fresco. Una zona raggiunta da un flusso efficace può essere più semplice da lavare rispetto a una cavità nella quale il liquido ristagna. Per questo una valutazione utile deve descrivere sia il pezzo sia l’impiego.
Il confronto tra finiture ha senso se le condizioni di prova sono comparabili. Cambiare contemporaneamente detergente, temperatura e modalità di lavaggio rende difficile attribuire il risultato alla sola lavorazione della superficie.
Come interviene l’elettrolucidatura sulla finitura
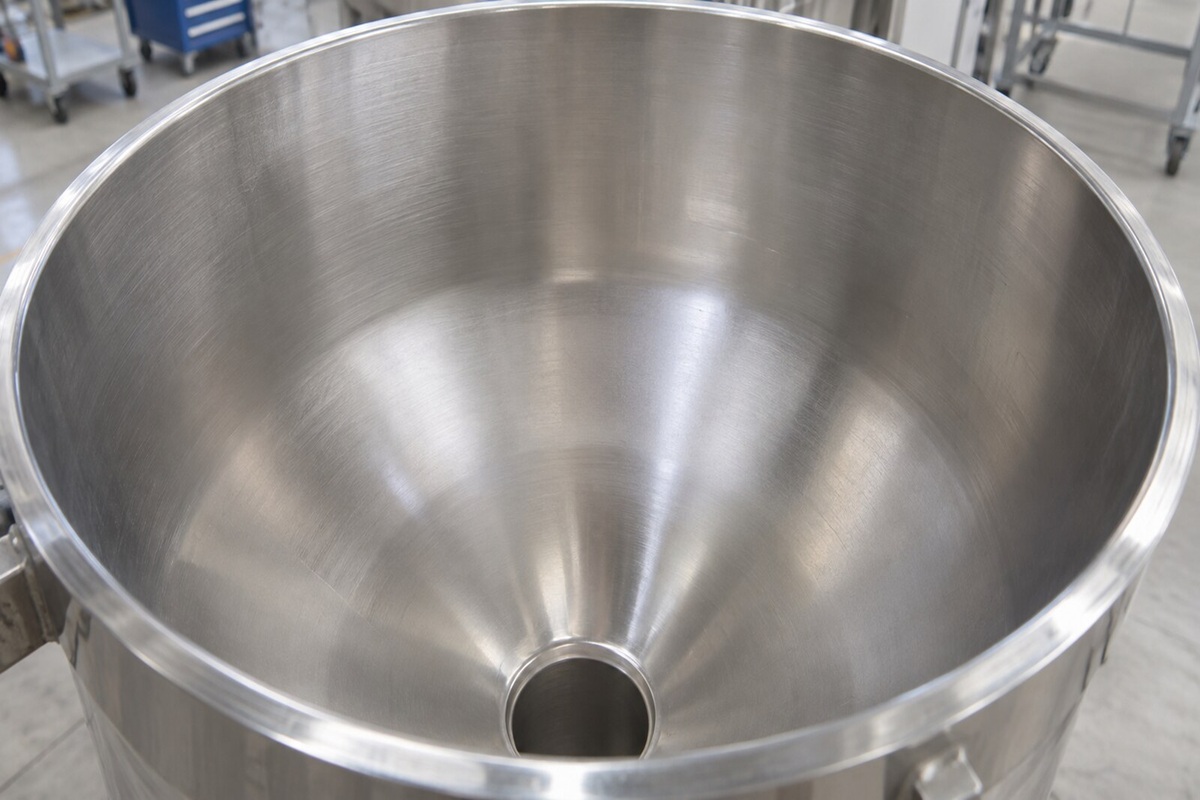
Nel processo elettrochimico, il manufatto viene collegato come anodo e subisce una rimozione controllata di metallo. Nelle condizioni appropriate, il trattamento può attenuare le asperità microscopiche e contribuire a ottenere una superficie più regolare.
La possibilità di migliorare la finitura non equivale alla rimozione automatica di qualsiasi difetto. Solchi profondi, porosità e discontinuità del giunto possono richiedere valutazioni o lavorazioni preliminari. Aumentare la brillantezza non rende irrilevanti questi elementi per la pulizia.
Per conoscere l’inquadramento del processo, Delmet presenta anche il servizio di elettrolucidatura conto terzi. Una richiesta riferita alla pulibilità dovrebbe descrivere le superfici coinvolte e le condizioni di impiego, così da collegare il trattamento a un’esigenza verificabile.
Interpretare la rugosità senza ridurla a un solo numero
Il parametro Ra descrive una caratteristica media del profilo misurato. È utile per specificare e confrontare una finitura, purché siano chiari il metodo, la direzione di misura e le aree da esaminare. Su una superficie lavorata con segni orientati, misure eseguite in direzioni diverse possono fornire informazioni differenti.
Un valore medio non racconta però ogni dettaglio del componente. Una discontinuità isolata può non essere rappresentata da una misura effettuata lontano da essa. Le zone saldate, gli spigoli e le superfici interne possono richiedere controlli specifici, se rilevanti per il servizio.
È quindi preferibile associare i requisiti di rugosità a una descrizione delle aree critiche. In questo modo il controllo riguarda il componente che verrà realmente utilizzato e non soltanto una zona facile da raggiungere con lo strumento.
La geometria resta una parte del problema
Un trattamento superficiale non modifica la configurazione generale dell’assieme. Sovrapposizioni, interstizi e cavità possono continuare a trattenere residui anche quando le superfici accessibili hanno una finitura soddisfacente.
Nella progettazione bisogna valutare l’accesso per la pulizia, il drenaggio e le zone nelle quali i residui possono accumularsi. Queste scelte devono accompagnare la definizione della finitura. Affidare alla sola elettrolucidatura la soluzione di un problema geometrico porta a un requisito difficile da soddisfare e da verificare.
Distinguere pulizia sanificazione e sterilizzazione
Le caratteristiche superficiali di un manufatto e le procedure adottate per garantirne l’igiene rispondono a esigenze differenti e non devono essere considerate equivalenti. Le operazioni di pulizia hanno lo scopo di eliminare sporco e depositi attraverso metodologie appropriate, mentre la sanificazione e la sterilizzazione, quando richieste, prevedono protocolli specifici e controlli adeguati alla destinazione d’uso del componente.
L’elettrolucidatura può migliorare la regolarità della superficie metallica, ma non conferisce automaticamente condizioni di sterilità. Un aspetto omogeneo e privo di imperfezioni evidenti, infatti, non costituisce una prova sufficiente dell’assenza di microrganismi, sostanze indesiderate o contaminanti derivanti dalle lavorazioni precedenti.
Negli ambienti produttivi soggetti a particolari requisiti igienico-sanitari, la qualità della finitura rappresenta soltanto uno degli aspetti da valutare. Per ottenere risultati coerenti con gli standard richiesti, è necessario considerare l’intera configurazione del componente, dalla scelta dei materiali alla realizzazione delle saldature, fino alla possibilità di raggiungere e pulire efficacemente tutte le superfici interessate.
Verificare il miglioramento su un pezzo rappresentativo
Per un nuovo componente può essere utile una prova comparativa su un campione che riproduca le condizioni reali. La prova dovrebbe includere le zone più difficili e utilizzare criteri concordati, evitando di limitare la valutazione al lato esterno più brillante.
È opportuno registrare lo stato iniziale, il trattamento eseguito e il metodo con cui è stata valutata la pulizia. Il risultato può così guidare una decisione sulla produzione, oppure indicare che il problema richiede modifiche alla geometria o alla procedura di lavaggio.
L’elettrolucidatura trova una collocazione precisa quando viene richiesta per caratteristiche definite della superficie. La domanda utile per il progetto diventa allora quale finitura sia necessaria, dove debba essere ottenuta e come verificarla nelle condizioni di impiego del componente.